Когда корпус трансмиссии поставляется с внутренней усадочной пористостью, стоимость не ограничивается бракованной деталью. Это включает в себя остановку сборочной линии, цикл повторной проверки и пропущенную дату поставки. Надежный чугунолитейный завод выбирают из-за его способности контролировать металлургию, повторять качество пресс-форм и координировать последующую обработку, а не только из-за самой низкой цены. Правильный партнер-литейщик окупается за счет меньшего количества дефектов и более высоких характеристик конечного продукта.
Чугунолитейный завод перерабатывает железный лом и сплавы в конструкционные компоненты. Процесс начинается с плавки в индукционной печи с последующей химической корректировкой в лаборатории. Затем расплавленный чугун разливают в песчаные формы, сформированные вокруг моделей и стержневых ящиков. В сером чугуне хлопья углерода остаются в виде сетки. В ковком чугуне обработка магнием превращает углерод в сферические конкреции, что улучшает пластичность. Качество формы, температура заливки и скорость охлаждения влияют на конечную микроструктуру. Широкий диапазон шагов – это именно то, почему мы говорим о комплексное руководство по процессам литья чугуна при обучении новых покупателей.
Опытный литейщик также может организовать переход от необработанного литья к обработанной детали. Это включает в себя токарную обработку с ЧПУ, фрезерование, испытание давлением и обработку поверхности. Когда поставщик контролирует этот полный цикл, вы сокращаете количество интерфейсов в своем проекте и получаете единую точку ответственности.
Выбор между серым и ковким чугуном – это механическое конструктивное решение, а не расчет затрат. Серый чугун обладает превосходной демпфирующей способностью и обрабатываемостью, что делает его пригодным для изготовления деталей, поглощающих вибрацию, таких как маховики, тормозные барабаны и корпуса трансмиссий. Ковкий чугун обеспечивает более высокую пластичность и ударопрочность, поэтому он предпочтителен для компонентов конструкций, таких как корпуса мостов, корпуса коробок передач и кронштейны подвески. В таблице ниже показаны практические компромиссы.
| Недвижимость | Серое железо | Ковкий чугун |
|---|---|---|
| Предел прочности | 150–400 МПа | 400–800 МПа |
| Удлинение | Менее 1% | 3–18% |
| Ударопрочность | Низкий | Высокий |
| Демпфирующая способность | Высокий | Умеренный |
| Обрабатываемость | Отлично | Хорошо |
| Типичные применения | Маховики, тормозные барабаны, картеры трансмиссии | Картеры коробки передач, картеры мостов, подвески |
Для корпуса коробки передач, который выдерживает циклический крутящий момент, ковкий чугун обеспечивает запас прочности против хрупкого разрушения, но при этом остается поддающимся механической обработке. При большом маховике демпфирующая способность серого чугуна снижает шум и вибрацию в трансмиссии. Если вы не уверены, попросите литейный завод предоставить данные моделирования отливки и механических испытаний, прежде чем приступить к обработке.
Если вы соблюдаете стандарты ASTM, серый чугун обычно обозначается как ASTM A48, класс 20–40, а ковкий чугун обычно обозначается как ASTM A536, класс 60-40-18 или 65-45-12. Сопоставьте марку с эксплуатационной нагрузкой и запросите на литейном заводе сертификат соответствия для каждой плавки. В этих сертификатах должны быть указаны углеродный эквивалент, содержание серы и конкретный процент шаровидности для ковкого чугуна.
Поиск источников должен быть сосредоточен на измеримых доказательствах, а не на маркетинговом языке. Попросите каждое литейное предприятие-кандидат продемонстрировать следующие возможности на этапе аудита.
Литейное производство, которое отвечает на эти вопросы с помощью документированных данных, с большей вероятностью будет поддерживать воспроизводимое качество деталей. Во время аудита используйте оценочную ведомость и придавайте наибольшее значение фактору металлургического контроля, поскольку именно он является корнем большинства дефектов отливки.
Чугунные детали используются во многих отраслях промышленности, и каждая отрасль предъявляет разные требования к литейному производству. Следующие примеры показывают, как выбор материала и геометрия детали связаны с рабочей средой.
Сельскохозяйственная техника работает в условиях больших нагрузок, пыли и вибрации. Корпуса трансмиссии тракторов и крышки подъемников обычно отливаются из серого чугуна для обеспечения жесткости и демпфирования. Корпуса коробок передач из ковкого чугуна выдерживают ударные нагрузки от трансмиссии. Надежный поставщик сельскохозяйственного литья обратит внимание на расположение выступов и ребер, чтобы избежать деформации тонкостенных сечений.
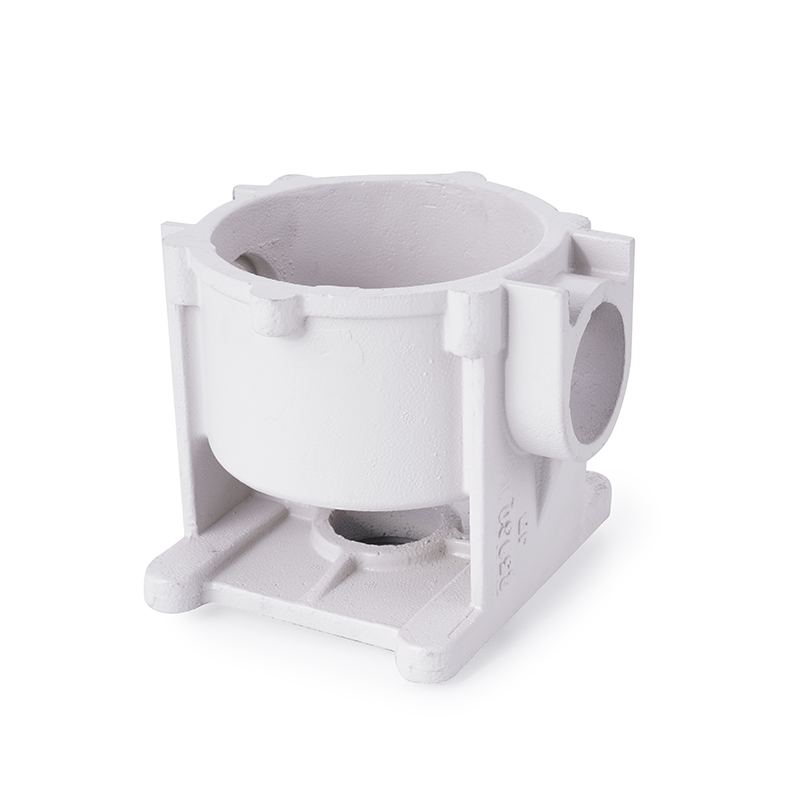 Корпус коробки передач из ковкого чугуна для сельскохозяйственной техники Этот жесткий корпус поддерживает шестерни и валы сельскохозяйственной техники, предотвращая загрязнение и утечку масла, а также выдерживает крутящие и ударные нагрузки, обеспечивая надежную передачу мощности. Посмотреть продукт →
Автомобильные приложения требуют постоянства размеров и формы, близкой к чистой. Корпуса маховиков дизельных двигателей обычно изготавливаются из серого чугуна, поскольку они обеспечивают демпфирование и хорошую обрабатываемость. Картеры сцепления для легких грузовиков следуют аналогичной логике, в то время как тот же литейный завод может производить литые под давлением алюминиевые корпуса для более легких автомобилей. Ключевым моментом является соответствие марки железа термической и механической нагрузке в каждом компоненте.
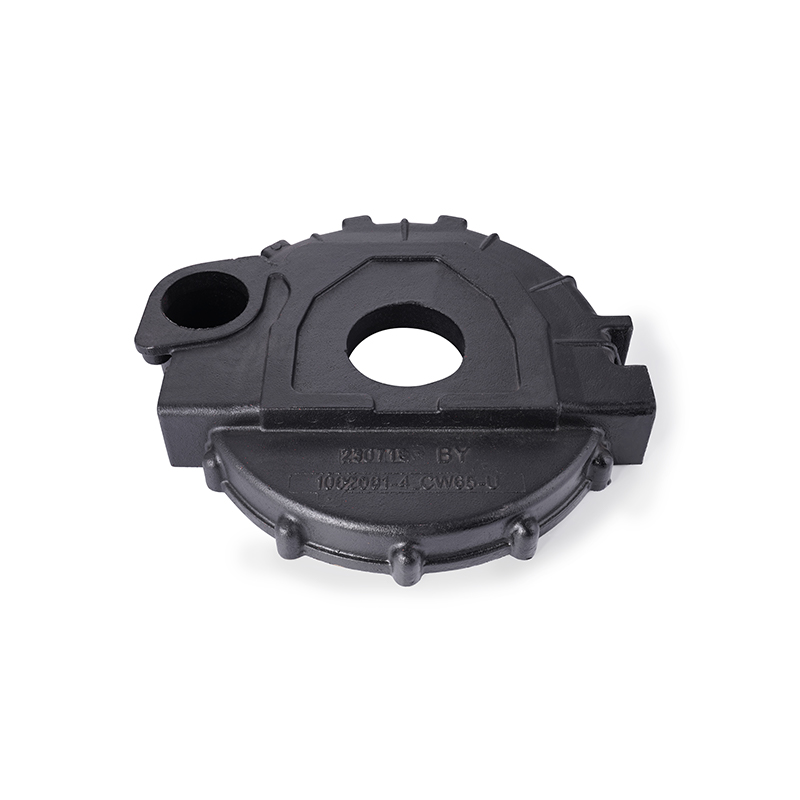 Корпус маховика из серого чугуна для дизельных двигателей Картер маховика соединяет двигатель с трансмиссией, обеспечивает жесткую опору и гашение вибраций, а также стабильность размеров при термических и механических нагрузках. Посмотреть продукт →
Строительная техника охватывает вилочные погрузчики, коробки передач и другие системы трансмиссии. Корпуса трансмиссии электрических вилочных погрузчиков часто представляют собой отливки из серого чугуна, которые должны быть герметичными и легко поддаваться механической обработке. Литейщики, имеющие опыт работы в этом секторе, знают, как контролировать однородность толщины стенок и уменьшать пористость в сложных внутренних полостях.
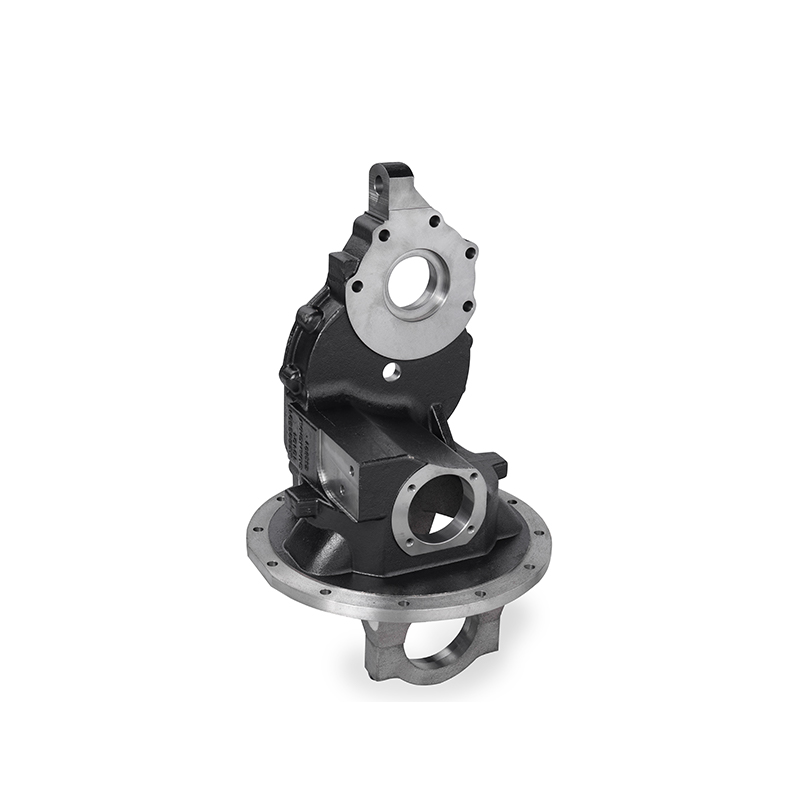 Корпус коробки передач из серого чугуна для электрических вилочных погрузчиков В этом корпусе крепятся двигатель и шестерни, передается крутящий момент на ведущие колеса, а также защищаются внутренние компоненты от пыли и влаги, обеспечивая тихую и стабильную работу. Посмотреть продукт →
Лифтовое оборудование – еще одна область, где чугун остается полезным. Корпуса двигателей и крышки подшипников коробки передач требуют стабильности размеров и хороших шумовых характеристик. Вместо этого для оборудования связи может потребоваться литье под давлением алюминия, поэтому диверсифицированный литейный завод может предлагать под одной крышей как железные, так и алюминиевые маршруты.
Когда вы работаете с литейным заводом после этапа расчета стоимости, вам нужна поддержка в проектировании. Хороший партнер может просмотреть ваш чертеж на предмет изменений толщины стенок, углов уклона и размещения подступенков перед началом работы с инструментами. Для проектов ODM литейный завод может предложить альтернативные материалы для снижения веса или увеличения срока службы. Они также должны управлять оснасткой, утверждением образцов и проверкой партий. Имея собственный обрабатывающий центр, литейный завод может поставлять готовые к сборке компоненты, что сокращает вашу цепочку поставок. Мы рассматриваем это партнерство как способ снизить общую стоимость владения, а не только цену детали. На практике это означает, что литейный завод делится с вами своими знаниями о процессах, предлагает макет или инструмент с одной полостью и подписывает с вами первую проверку изделия.
Для нового продукта первая цель — доказать правильность конструкции, не прибегая к использованию инструментов для производства. Некоторые литейные заводы предлагают алюминиевые прототипы штампов или песчаные стержни, напечатанные на 3D-принтере, для быстрого изготовления нескольких отливок. Это позволяет протестировать компонент в реальной сборке и уточнить конструкцию, прежде чем добавлять стоимость постоянного инструмента. Обязательно обсудите время выполнения образца и количество образцов, включенных в объем вашего проекта.
Даже при правильном процессе отливки могут содержать дефекты, если литейный завод не контролирует условия разливки. Усадочная пористость возникает, когда стояк не питает затвердевающую секцию. Газовые дыры появляются, когда песок слишком влажный или металл не дегазирован. Сбои в работе и холодные закрытия возникают из-за низкой температуры заливки или плохой конструкции затвора. Лучшие литейные заводы используют программное обеспечение для моделирования литья, чтобы оценить путь подачи еще до того, как появится форма. Во время производства они проверяют каждую плавку с помощью спектрометров и рентгенографии или ультразвукового контроля деталей конструкции. Четкое соглашение о проверке — визуальной, размерной и неразрушающей — защищает как покупателя, так и поставщика. Когда вы оцениваете литейное производство, спросите, как они справляются с бракованной партией: сортируют, переделывают и компенсируют или просто отправляют вторую партию? Этот вопрос показывает зрелость их культуры качества.
Выбор чугунолитейного производства – это долгосрочное решение. Начните с определения механических требований к вашей детали, а затем сравните литейные заводы по их способности контролировать химический состав, производить качественные отливки и доставлять готовые компоненты в установленные сроки. Если литейный завод сможет сочетать металлургическую дисциплину с гибкостью OEM/ODM, он станет инженерным ресурсом, а не поставщиком.


 English
 日本語